No fim de linha de uma fábrica de pastilhas de freio, depois da prensa e do resfriamento, quase tudo ainda costuma ser manual: separar as peças por modelo, gravar a identificação, montar o cartucho, colocar quatro peças em cada caixa, agrupar as caixas em fardos e montar o palete. É trabalho repetitivo, com troca frequente de modelo e risco de peça na caixa errada. Uma linha automatizada de embalagem de pastilhas de freio leva a peça da saída do resfriamento até o palete sem manuseio, com cada caixa rastreada.
A PMA Automação Industrial desenvolveu, como estudo de P&D e engenharia de solução, essa linha para um fabricante nacional de pastilhas de freio. O estudo parte do processo real do cliente, gravado em vídeo, e organiza a automação em seis módulos integrados por um CLP de segurança.
O desafio
As peças saem da esteira de resfriamento por três saídas. Hoje, operadores dos dois lados separam as pastilhas por modelo e formam pilhas. Antes de cada lote, alguém informa à máquina de gravação qual modelo está passando. Os cartuchos são dobrados à mão, recebem quatro peças cada e seguem para uma bancada onde quatro caixas formam um fardo, emplastificado e encolhido num túnel.
Cada modelo tem uma caixa de cor própria, e a troca de modelo é frequente. Isso torna a operação sensível a erro humano: peça gravada com o modelo errado, caixa da cor errada, fardo misturado. O cliente queria reduzir a mão de obra nesse trecho e passar a rastrear cada caixa.
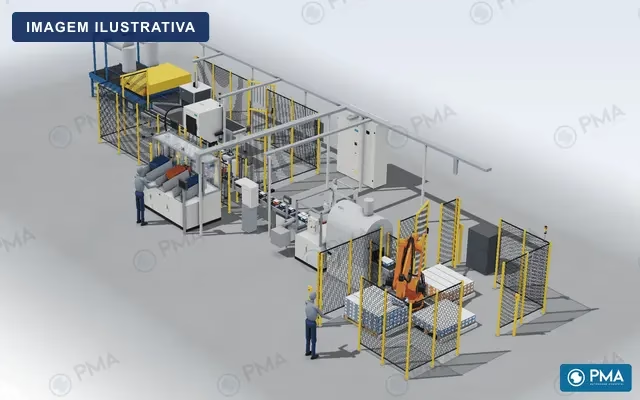
A solução: linha automatizada de embalagem de pastilhas de freio
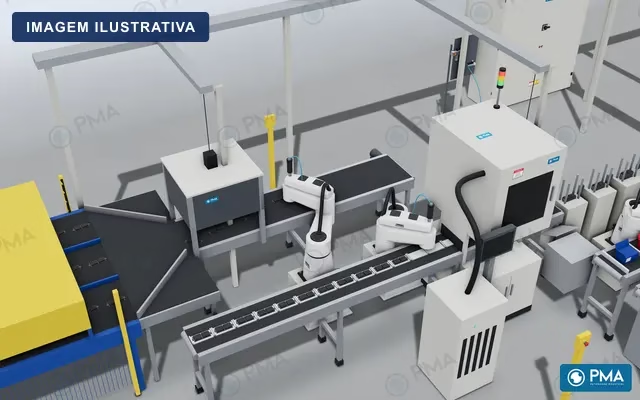
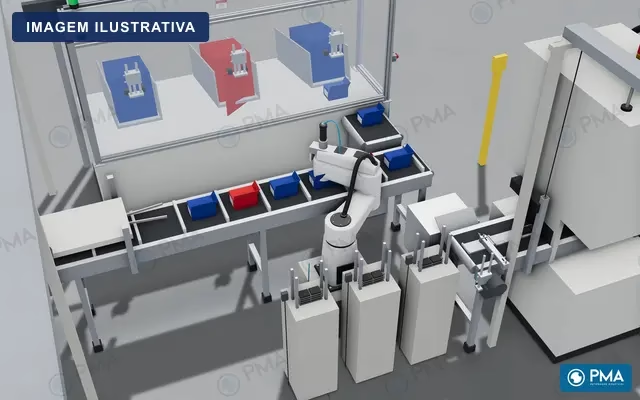
- Separação com visão. Guias convergentes levam as três saídas do resfriamento para uma esteira de pega. Um túnel de visão com iluminação fechada identifica o modelo, a posição e a face de cada peça antes da zona de pega. Dois robôs SCARA com ventosa colocam cada pastilha num berço de uma esteira indexada.
- Marcação a laser. Uma estação de marcação a laser de fibra, em gabinete classe 1 com visor e extrator de fumos, grava cada peça com a identificação do modelo correto, sem intervenção do operador. Um leitor confere a gravação e desvia a peça reprovada. As peças seguem para magazines de empilhamento por modelo.
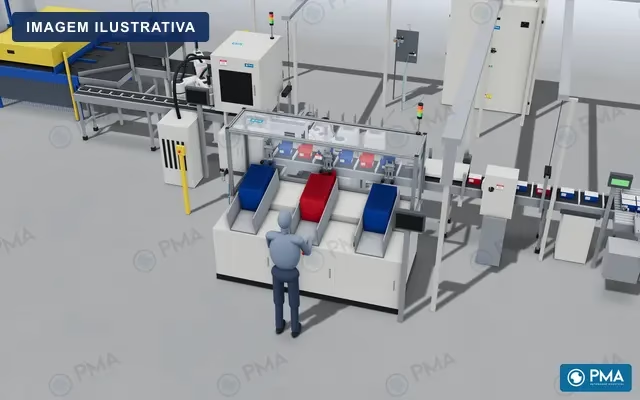
- Formação de cartuchos. Uma formadora com três magazines inclinados, um para cada cor de caixa, puxa a chapa planificada por ventosas e forma o cartucho do modelo em produção.
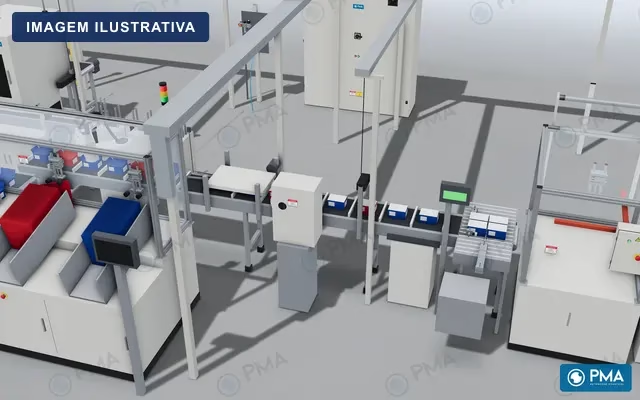
- Encartuchamento com rastreabilidade. Um robô SCARA com garra de dedos pega a pilha de quatro peças e a insere na caixa, que corre numa esteira com taliscas. Arados de aba e uma correia de pressão fecham a caixa. Uma etiquetadora aplica o código 2D, um leitor confere a etiqueta e uma balança de checagem rejeita a caixa fora do peso.
- Emplastificação. Um agrupador com empurrador pneumático forma o fardo de quatro caixas, que passa por uma seladora em L automática e por um túnel de encolhimento.
- Paletização. Um robô paletizador de quatro eixos com garra de vácuo de área monta os fardos em três paletes, um por modelo, dentro de uma célula com gradil, porta intertravada e barreiras de luz nas bocas de palete.
Por que esta arquitetura
A identificação do modelo acontece uma única vez, na visão, e acompanha a peça pelo resto da linha. É isso que permite gravar o modelo certo, escolher a cor de caixa certa e mandar o fardo ao palete certo sem que ninguém informe nada à máquina. A esteira indexada com berços mantém cada peça numa posição conhecida entre os módulos.
A visão fica antes da zona de pega, e não sobre ela, para que a estrutura da câmera não dispute espaço com os robôs. Como o reconhecimento depende do aspecto real das peças e do pó que elas carregam, o estudo prevê uma prova de conceito com amostras antes do projeto executivo.
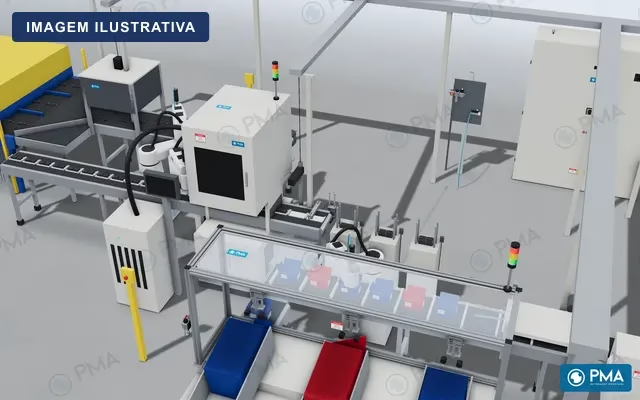
Robôs SCARA na separação e no encartuchamento porque o movimento é plano, curto e rápido. O paletizador de quatro eixos atende o alcance dos três paletes com a garra sempre na horizontal. A caixa corre referenciada entre taliscas em todo o fechamento, para a etiqueta e a leitura caírem sempre no mesmo lugar.
Engenharia envolvida
- Projeto mecânico das esteiras, da formadora, dos magazines, dos dispositivos de pega e das bases dos robôs.
- Projeto elétrico do painel geral e da distribuição até cada módulo.
- Automação com CLP de segurança, I/O distribuído em rede PROFINET com PROFIsafe e IO-Link no campo.
- Robótica com robôs SCARA, incluindo rastreamento de esteira, e um robô paletizador.
- Visão computacional para identificação das peças e leitura de códigos 2D.
- Rastreabilidade por caixa, com base de dados local e cópia de segurança.
- Segurança de máquinas, documentação, try-out, instalação e treinamento.
Segurança e conformidade
O estudo foi desenvolvido com base na NR-12. As células dos robôs ficam dentro de gradil com portas de intertravamento com bloqueio, as aberturas de acesso recebem cortinas de luz tipo 4 e as funções de segurança passam pelo CLP de segurança. A marcação a laser fica em gabinete classe 1 com janela de proteção para o comprimento de onda do laser. A pneumática tem válvula de partida suave e exaustão de segurança, e a linha prevê emergências por fora das células, colunas luminosas, sinalização e bloqueio de energias para manutenção.
Parceiros tecnológicos da solução
- Epson: robôs SCARA da separação e do encartuchamento.
- KUKA: robô paletizador e software de paletização.
- Siemens: CLP de segurança e I/O distribuído PROFIsafe.
- Keyence: marcação a laser de fibra.
- Cognex: visão computacional e leitura de códigos 2D.
- SICK: cortinas de luz de segurança e sensores.
- Schmersal: intertravamentos das portas.
- Festo: pneumática e válvulas de segurança.
- Zebra: impressão das etiquetas das caixas.
- Mettler-Toledo: balança de checagem.
- Schmalz: garra de vácuo da paletização.
- Interroll e Dorner: transportadores e acumulação.
- Isamaq: seladora em L e túnel de encolhimento.
- BOFA: extração de fumos da marcação.
Aplicações semelhantes
A mesma arquitetura de identificação por visão, marcação, encartuchamento rastreado e paletização atende outras autopeças de reposição embaladas em caixa individual, como sapatas, discos, filtros e componentes de suspensão, e também fins de linha de bens de consumo com vários modelos na mesma linha. Veja como a PMA trabalha células robotizadas de paletização e sistemas de visão e inspeção, e as soluções para o setor automotivo.
Perguntas frequentes
Dá para automatizar uma linha que embala vários modelos de pastilha?
Sim, desde que a linha saiba qual modelo está em cada posição. Neste estudo, a visão identifica a peça na entrada, e essa informação define a gravação, a cor da caixa e o palete de destino.
Por que fazer prova de conceito da visão antes do projeto?
Porque o reconhecimento depende do aspecto real das peças, da iluminação e do pó do processo. A prova de conceito com amostras confirma a taxa de acerto antes de se comprometer com a arquitetura.
Como funciona a rastreabilidade por caixa?
Cada caixa recebe um código 2D com os dados do lote, que é lido logo após a aplicação. O registro fica numa base local, que pode ser integrada ao sistema de gestão da fábrica.
A linha pode ser implantada por etapas?
Pode. Os módulos foram pensados para funcionar em sequência, mas a ordem de implantação é definida com o cliente conforme a prioridade de cada trecho do processo.
Tem uma aplicação parecida na sua fábrica?
Os engenheiros da PMA avaliam o seu processo e desenvolvem a solução sob medida, do estudo de viabilidade ao start-up.