Etiqueta com lote errado e peça fora da cota são dois defeitos que o cliente encontra no recebimento, e os dois geram devolução da carga inteira. A conferência de lote por visão computacional, junto com a medição dimensional sem contato, confere a etiqueta e a medida de cada peça no fim da linha, contra a ordem de produção e a tolerância do desenho.
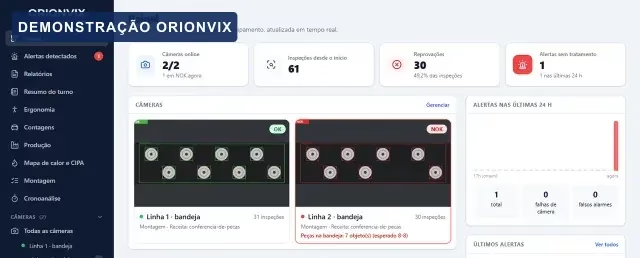
Este case mostra como o ORIONVIX Smart Vision, software de visão computacional da PMA Automação Industrial, lê o código do lote, mede a peça em milímetros e envia OK ou NOK ao CLP com o valor encontrado. As imagens foram geradas pelo próprio software sobre cenas de demonstração.
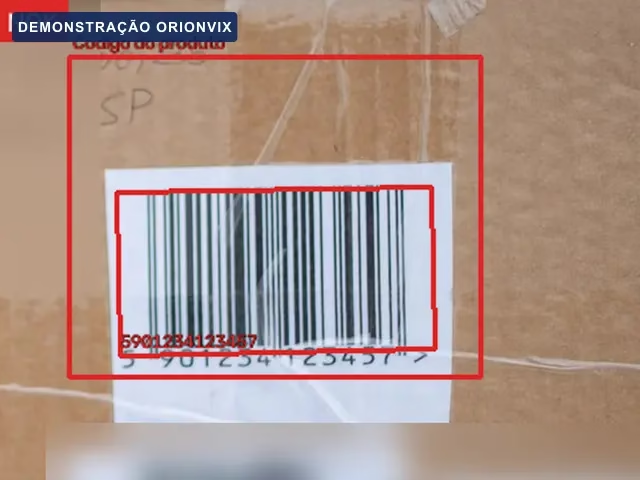
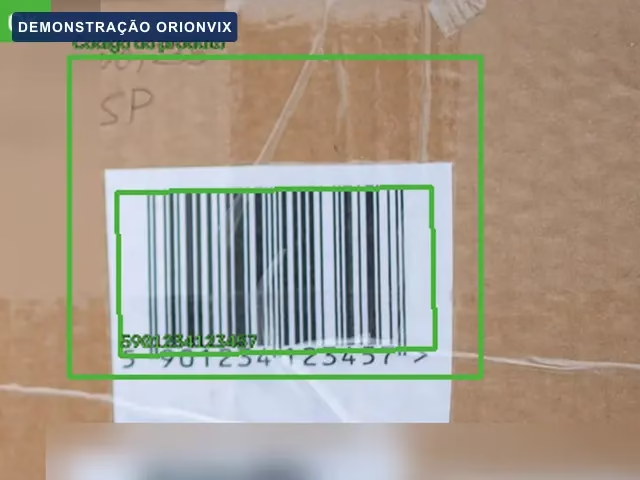
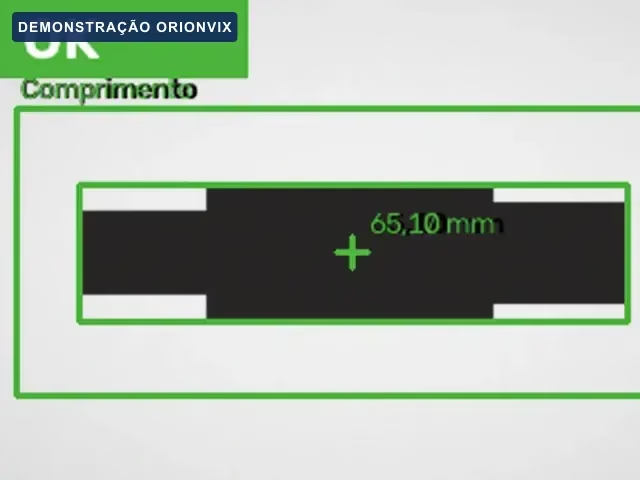
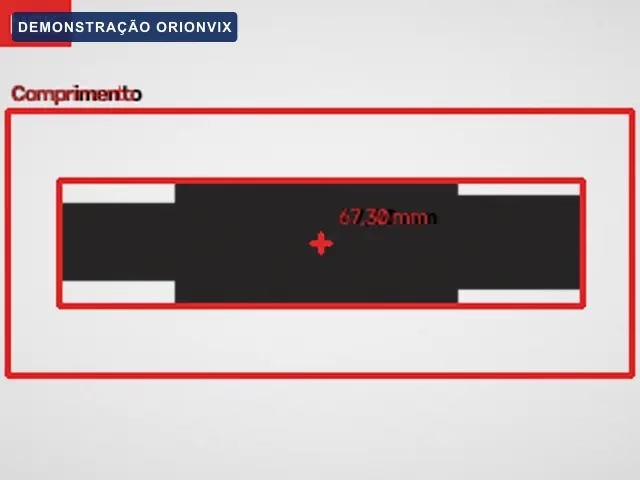
As duas primeiras imagens são de uma foto real de caixa de papelão, com fita, reflexo e etiqueta colada à mão, e não de uma cena preparada. A mesma leitura aprova ou reprova conforme o produto que a ordem de produção espera. As imagens de medição são cenas de demonstração.
O desafio
No fim de linha, a etiqueta é impressa por um sistema e a peça vem de outro. Troca de ordem de produção sem trocar o rolo de etiquetas, reimpressão manual ou caixa remanejada entre lotes bastam para a rastreabilidade falhar sem que ninguém perceba.
A medição sofre do mesmo problema de escala: medir toda peça com paquímetro não cabe na cadência, e a amostragem deixa passar a peça que saiu da cota entre duas medições.
A solução: conferência de lote por visão computacional e medição sem contato
- Leitura do código: a câmera lê o QR code, o EAN ou o UPC da etiqueta e confere o conteúdo, caractere a caractere, com o lote esperado na receita ou na ordem de produção.
- Medição com luz de fundo: a peça passa sobre iluminação de fundo, que desenha a silhueta com borda nítida. A ferramenta de medição calcula o comprimento em milímetros a partir da calibração da câmera.
- Tolerância na receita: cada medida tem valor mínimo e máximo. A peça é aprovada só dentro da faixa, e o valor medido acompanha o resultado.
- Resultado ao CLP: OK ou NOK, o código lido e a medida seguem ao CLP por Modbus TCP, que segrega a peça ou a caixa.
- Registro por lote: cada leitura e cada medida entram no histórico e na planilha diária, com a imagem dos NOK.
Por que esta arquitetura
A leitura confere o conteúdo, não só a presença do código. Uma etiqueta legível com o lote errado é tão ruim quanto uma etiqueta ausente, e só a comparação com a ordem de produção pega esse caso.
Para a medição, a luz de fundo é o que garante a borda firme da silhueta. Sem ela, a medida passa a depender da cor e do acabamento da peça. Por isso a iluminação faz parte do escopo, ao lado da câmera.
A calibração em milímetros por pixel é feita com padrão conhecido no posto e conferida na prova de conceito.
Engenharia envolvida
- Avaliação do posto: tipo de código, posição da etiqueta, cadência e cota a medir.
- Cálculo de resolução: o campo de visão e a câmera são escolhidos pela menor variação de medida que precisa ser vista.
- Iluminação de fundo e suporte de câmera rígido, para a calibração não mudar.
- Integração com CLP por Modbus TCP e troca de receita por produto comandada pelo CLP.
- Prova de conceito com peças dentro e fora da cota, modo sombra e treinamento.
Números da engenharia
A integração com o CLP foi medida em bancada: 55,9 ms em média do gatilho ao resultado no CLP por Modbus TCP, com percentil 95 de 75,0 ms em 2.000 ciclos. Na localização de peças, o erro médio de ângulo foi de 0,02 grau em 112 fotos reais de mídia pública.
Medições em bancada e em mídia pública, não numa linha de cliente. A precisão da medida depende da câmera, da distância, da luz e da peça, e é confirmada no piloto.
Segurança e conformidade
A conferência de lote e a medição são controle de qualidade e rastreabilidade. Elas não substituem a metrologia de laboratório para aprovação de peça nem são função de segurança de máquina conforme a NR-12. O vídeo é processado no computador da fábrica e não sai da planta.
Parceiros tecnológicos da solução
- ORIONVIX Smart Vision: software de visão computacional da PMA.
- CLPs Siemens, Schneider, Rockwell, WEG, Delta e Altus: recebem resultado, código lido e medida por Modbus TCP.
- Câmera industrial ou câmera IP compatível ONVIF, com iluminação de fundo.
Aplicações semelhantes
A mesma solução confere lote e validade em embalagens de alimentos e farmacêuticos, etiquetas de expedição, códigos em caixas de autopeças e identificação de pallets. A medição atende eixos, buchas, perfis, chapas cortadas e peças estampadas. Para a rastreabilidade completa do processo, veja rastreabilidade e qualificação e sistemas de visão e inspeção.
Perguntas frequentes
Quais códigos o ORIONVIX lê?
QR code, EAN e UPC, conferindo o conteúdo lido com o valor esperado. A leitura de texto impresso, caractere a caractere, para lote e validade, está implementada e é validada no local antes de entrar em contrato.
Qual a precisão da medição por câmera?
Depende do campo de visão e da câmera: quanto menor a área vista, menor a variação que se consegue medir. A avaliação do posto calcula a resolução necessária antes da proposta e diz quando a medição por câmera não atende a tolerância.
Substitui o controle dimensional do laboratório?
Não. A câmera mede toda peça na linha e segrega o que saiu da faixa. A aprovação dimensional e a calibração rastreável continuam com a metrologia da fábrica.
Tem uma aplicação parecida na sua fábrica?
Os engenheiros da PMA avaliam o seu processo e desenvolvem a solução sob medida, do estudo de viabilidade ao start-up.